Projektbakgrund och insikter om den afrikanska marknaden
Kenya är en av de största och mest progressiva mejerimarknaderna i Subsahariska Afrika. Landets unika geografiska klimat och underutvecklade kylkedjelogistik utgör dock stora utmaningar för distribution av färsk mjölk. För att övervinna dessa logistikhinder och leverera säkra mejeriprodukter med lång hållbarhet både till urbana och avlägsna regioner beslutade ett framstående kenyanskt mejeriföretag att investera i en modern, helt automatiserad Ultra-Hög Temperatur (UHT) aseptisk mjölkanläggning.
Kunden valde Weishu Intelligent Machinery som sin betrodda EPC-partner för att lösa flera lokala driftutmaningar:
-
Förlängd hållbarhet utan kylning: Produktionslinjen måste garantera kommersiell sterilisering, vilket gör det möjligt att lagra mjölk säkert vid rumstemperatur upp till 6 månader.
-
Olika lokala elnät: Utrustningen krävde hög driftstabilitet och smarta strömsäkringsfunktioner för att klara lokala spänningsfluktuationer.
-
Brists på vatten och energi: Med tanke på resursbegränsningarna i Östafrika var minimering av vatten- och elanvändning under bearbetning och rengöring en högsta prioritet.
Projektskala på ett ögonblick:
-
Råmaterial: Flytande ko-mjölkbearbetning av 100 000 liter per dag (L/D) .
-
Slutgiltig produkt: Aseptisk UHT-mjölk i brickformade kartonger och påseförpackningar.
-
Leveransomfattning: Komplettlösning på nyckelfärdigt-basis (EPC) av Weishu Intelligent Machinery (Ingenjörsdesign, fabrikslayout, tillverkning av kärnutrustning, logistik i Afrika, montering på plats samt felsökning av råmjölksprocessen).
Avancerade tekniska lösningar och kärnutrustning
För att säkerställa kommersiell sterilisering samtidigt som den naturliga smaken och konsistensen i kenyansk mjölk bevaras, Weishu's använde ingenjörsteamet ett miljövänligt och högt automatiserat bearbetningssystem:
Weishu-rörformad UHT-sterilisator (linjens hjärta)
För att eliminera alla förorenande mikroorganismer och sporer integrerade vi den signaturbaserade Weishu-röruniteten för UHT-sterilisering .
-
Exakt termisk behandling: Systemet värmer mjölken till 137 °C–142 °C och håller denna temperatur exakt i fyra sekunder , följt av snabbkylning. Denna snabba "ultra-högtemperatur"-behandling förstör skadliga bakterier samtidigt som mjölkens nödvändiga proteiner, vitaminer och naturliga smak skyddas mot värmeskador.
-
Effektiv värmeåtervinning: Steriliseraren har en flersektioners konstruktion för värmeåtervinning och återvinner upp till 90 % av den termiska energin för att förvärmma den inkommande råmjölken, vilket kraftigt minskar förbrukningen av bränsle i pannan.
Weishu-aseptisk utjämningsbehållare och fyllningsintegration
Mellan sterilisering och förpackning hålls mjölken i en Weishu-aseptisk utjämningsbehållare .
-
Behållaren upprätthåller ett konstant positivt tryck med steril luft, vilket helt förhindrar återkontaminering från omgivande luft.
-
Den integreras sömlöst med avancerade flerskikts-aseptiska kartongfyllningsmaskiner och säkerställer nollmänsklig ingripande från den aseptiska rörledningen till den förseglade kartongen.
Smart automatiserat CIP-system (Clean-in-Place)
För att upprätthålla högsta hygieniska standard utan att slösa bort lokala resurser har vi Weishu utvecklat ett lokaliserat intelligent CIP-system.
-
Systemet använder en uppdelad behållarkonstruktion som återanvänder slutspolningsvattnet för den initiala spolningen i nästa cykel , vilket minskar förbrukningen av färskt vatten med 35%.
-
Automatiserad tillsats av syrlig/alkalisk lösning garanterar en konstant kemisk koncentration, eliminerar mänskliga fel och säkerställer 100 % pålitlig desinfektion.
Utförande i fält i Afrika och gränsöverskridande leverans
Att föra tung industriell utrustning till Östafrika och säkerställa en smidig igångkörning kräver omfattande internationell expertis. Weishu's globalt utförande-team hanterade hela livscykeln sömlöst:
-
Robust teknik för lokala förhållanden: Alla elektriska skåp tillverkades av Weishu utrustades med kraftfulla spänningsstabilisatorer och överspänningskydd anpassade efter de lokala kenyanska nätets egenskaper.
-
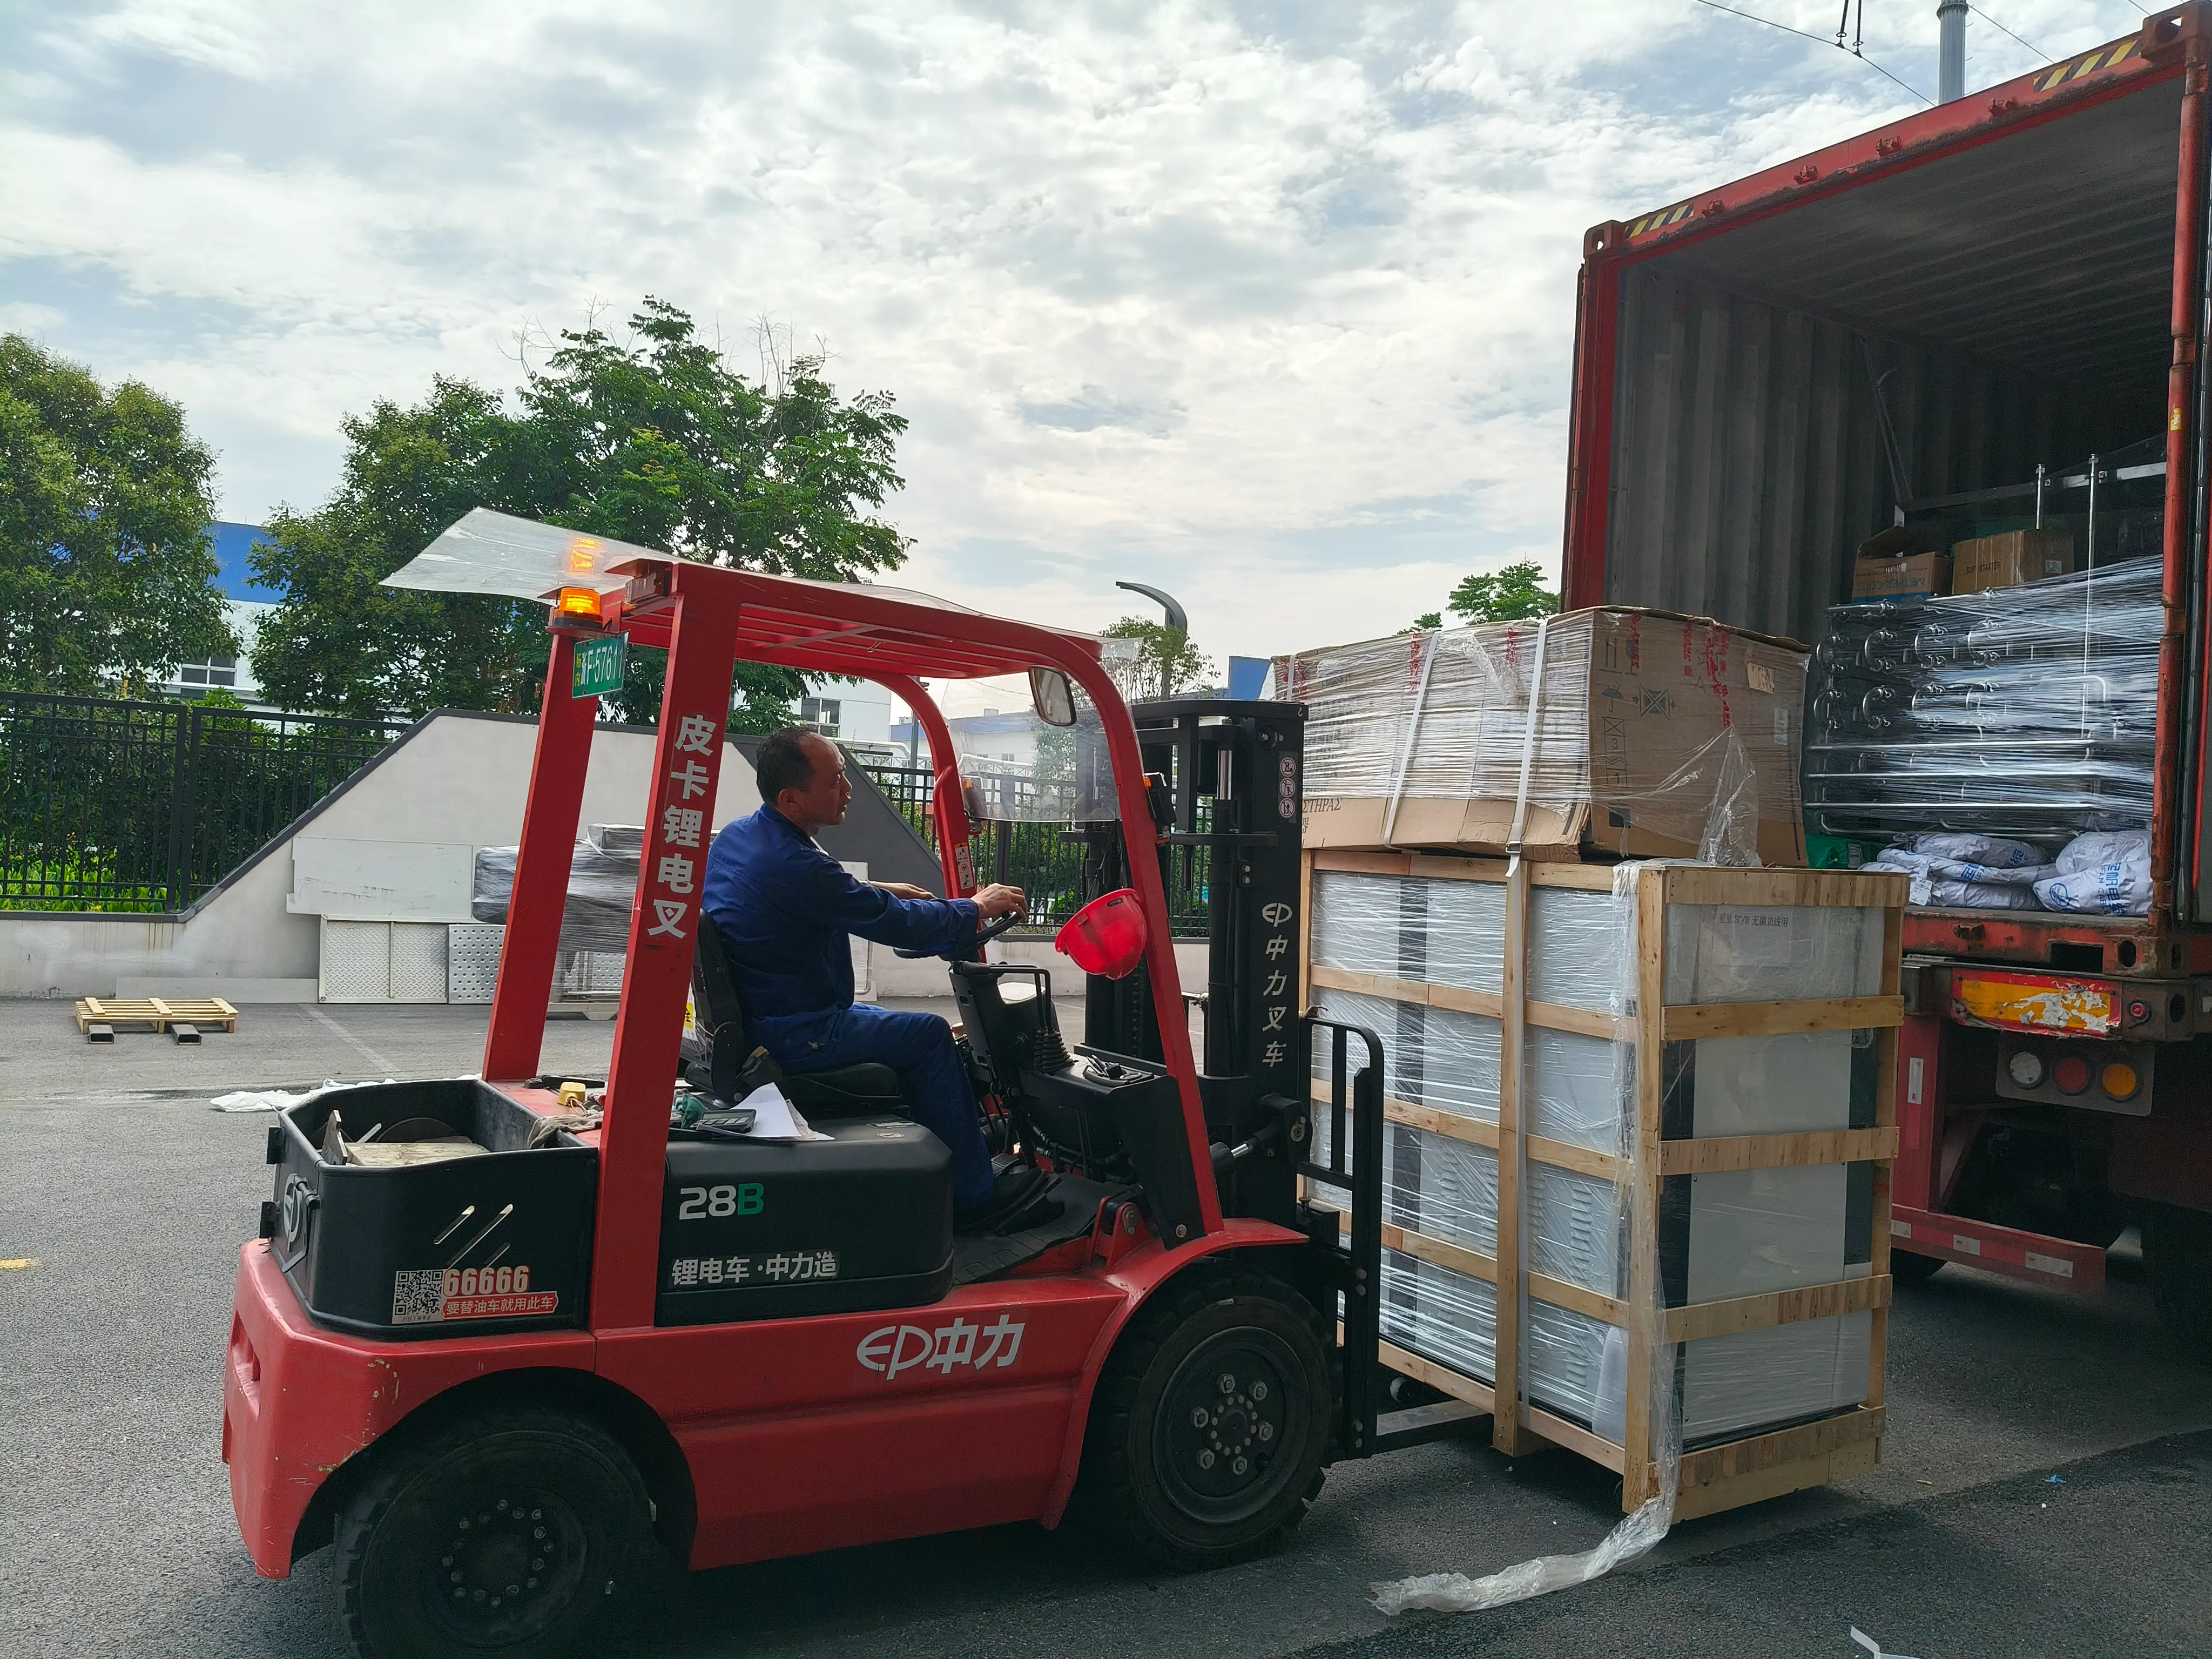
Logistikhantering från dörr till hamn: Weishu koordinerade den komplexa sjöfrakten till Mombasahamn och hanterade inlandstransporten till fabriksplatsen inland, vilket säkerställde att alla känsliga automatiseringssensorer anlände helt oskadda.
-
Erfarna inkörningstekniker på plats: Ett dedikerat team av Weishu fälttekniker tillbringade veckor på plats i Kenya. De lyckades hantera mekanisk positionering, orbitalsvetsning av sanitärrör och integration av PLC-programvara.
-
Stärkande av den lokala arbetsstyrkan: Vi erbjöd intensiv, praktisk teknisk utbildning till lokala kenyanska operatörer. Utbildningen fokuserade på övervakning av aseptiska operationer, hantering av kritiska kontrollpunkter (HACCP) samt rutinmässig underhållsarbete, vilket ledde till en självständig lokal team.
Mätbara affärsmässiga resultat
Den framgångsrika igångsättningen av den aseptiska mjölklinjen med kapacitet 100 000 L/d har helt förändrat vår kunds affärsmodell och marknadsräckvidd:
-
0 % kontamineringsgrad: Fabriken uppnådde perfekt kommersiell sterilisering, där 100 % av de färdiga partier som genomgick rigorösa aseptiska inkubationstester godkändes.
-
30 % minskning av driftskostnaderna för energi och vatten: Tack vare Weishu's Genom termisk återvinning och ett vattenbesparande CIP-system sjönk anläggningens totala driftskostnader för energi och vatten med 30%jämfört med standardregionala uppställningar.
-
Riksomfattande distributionsnätverk: Med en pålitlig lagringsbarhet på sex månader vid rumstemperatur kunde kunden utöka sin distribution från lokala regioner till supermarkedskedjor i Kenya, Uganda och Tanzania.
-
Förstärkt varumärkeskapital: Den premiummässiga och konsekventa kvaliteten hos UHT-mjölken positionerade vår kund som ett ledande och betroddt mejerivarumärke i Östafrika.
Slutsats
Den lyckade överlämnandet av denna UHT-mejerianläggning i Kenya understryker Weishu Intelligent Machinerys förmåga att leverera världsklassens, resurseffektiva tekniska lösningar i utvecklingsländer och utmanande miljöer. Vi exporterar inte bara maskiner – vi bygger den infrastrukturella grunden som möjliggör för globala livsmedelsvarumärken att övervinna logistiska gränser och blomstra.



 EN