Projekthintergrund und Einblicke in den afrikanischen Markt
Kenia zählt zu den größten und fortschrittlichsten Milchmärkten in Subsahara-Afrika. Doch das einzigartige geografische Klima des Landes sowie die unterentwickelte Kühlkettenlogistik stellen erhebliche Herausforderungen für die Verteilung von Frischmilch dar. Um diese logistischen Hindernisse zu überwinden und sichere Milchprodukte mit langer Haltbarkeit sowohl in städtischen als auch in abgelegenen Regionen bereitzustellen, beschloss ein führendes kenianisches Milchunternehmen, in eine hochmoderne, vollautomatisierte Ultra-Hochtemperatur-(UHT)-aseptische Milchanlage zu investieren.
Der Kunde wählte Weishu Intelligent Machinery als seinen vertrauenswürdigen EPC-Partner, um mehrere lokal bedingte betriebliche Herausforderungen zu bewältigen:
-
Verlängerte Haltbarkeit ohne Kühlung: Die Produktionsanlage musste kommerzielle Sterilität gewährleisten, sodass die Milch bis zu sechs Monate bei Raumtemperatur sicher gelagert werden kann.
-
Schwankende lokale Stromnetze: Die Anlagen benötigten eine hohe Betriebsstabilität sowie intelligente Notstromversorgungsfunktionen, um lokalen Spannungsschwankungen standzuhalten.
-
Wassermangel und Energiemangel: Angesichts der knappen Ressourcen in Ostafrika stand die Minimierung des Wasserverbrauchs und des Stromverbrauchs während der Verarbeitung und Reinigung ganz oben auf der Prioritätenliste.
Projektumfang im Überblick:
-
Rohstoffe: Verarbeitung von flüssiger Kuhmilch mit einer Kapazität von 100.000 Litern pro Tag (L/Tag) .
-
Endprodukt: Aseptische UHT-Milch in Karton-Brick-Verpackungen und Beutelverpackungen.
-
Lieferumfang: schlüsselfertige EPC-Lösung durch Weishu Intelligent Machinery (Engineering-Konstruktion, Fabriklayout, Fertigung der Kernanlagen, Logistik in Afrika, Montage vor Ort sowie Inbetriebnahme des Rohmilchprozesses).
Fortgeschrittene technische Lösungen und Kernanlagen
Um die kommerzielle Sterilität sicherzustellen und gleichzeitig den natürlichen Geschmack und die natürliche Textur der kenianischen Milch zu bewahren, Weishu's Das Ingenieurteam implementierte ein umweltfreundliches, hochautomatisiertes Verarbeitungssystem:
Weishu-Rohr-UHT-Sterilisator (das Herz der Anlage)
Um alle verderbenden Mikroorganismen und Sporen zu eliminieren, integrierten wir den charakteristischen Weishu-Rohr-UHT-Sterilisator .
-
Präzise thermische Verarbeitung: Das System erhitzt die Milch auf 137 °C bis 142 °C und hält diese Temperatur exakt vier Sekunden lang , gefolgt von einer Blitzkühlung. Diese schnelle „Ultra-Hochtemperatur“-Verarbeitung zerstört schädliche Bakterien, bewahrt jedoch gleichzeitig die essentiellen Proteine, Vitamine und den natürlichen Geschmack der Milch vor einer hitzebedingten Schädigung.
-
Hochgradige Wärmerückgewinnung: Der Sterilisator verfügt über ein mehrstufiges Wärmerückgewinnungsdesign, Rückgewinnung bis zu 90 % der thermischen Energie um die einströmende Rohmilch vorzuwärmen und den Brennstoffverbrauch des Dampfkessels drastisch zu senken.
Weishu-aseptischer Puffertank und Füllintegration
Zwischen Sterilisation und Verpackung wird die Milch in einem Weishu-aseptischen Puffertank .
-
Der Tank hält mittels steriler Luft einen konstanten Überdruck auf und verhindert so vollständig eine erneute Kontamination durch Umgebungsluft.
-
Er ist nahtlos mit modernen mehrschichtigen aseptischen Kartonfüllmaschinen kompatibel und gewährleistet eine vollständig automatisierte, menschenlose Prozesskette – von der sterilen Rohrleitung bis zur versiegelten Kartonverpackung.
Intelligentes automatisiertes CIP-System (Clean-in-Place)
Um höchste Hygienestandards zu wahren, ohne lokale Ressourcen zu verschwenden, Weishu wurde ein lokal angepasstes intelligentes CIP-System entwickelt.
-
Das System nutzt ein Zweiteiligen-Tank-Design, das Wasser der letzten Spülung für die Erstspülung des nächsten Zyklus wiederverwendet , wodurch der Frischwasserverbrauch um 35%.
-
Eine automatisierte Säure-/Laugen-Dosierung gewährleistet eine konstante chemische Konzentration, eliminiert menschliche Fehler und stellt eine 100-prozentig zuverlässige Desinfektion sicher.
Afrikanische Feldausführung und grenzüberschreitende Lieferung
Der Versand schwerer Industriemaschinen nach Ostafrika und die Gewährleistung eines reibungslosen Anlaufs erfordern tiefgreifende internationale Expertise. Weishu's Das globale Ausführungsteam steuerte den gesamten Lebenszyklus nahtlos:
-
Robuste Konstruktion für lokale Bedingungen: Alle elektrischen Schaltschränke, hergestellt von Weishu , waren mit leistungsstarken Spannungsstabilisatoren und Überspannungsschutzgeräten ausgestattet, die speziell auf die lokalen kenianischen Netzgegebenheiten abgestimmt sind.
-
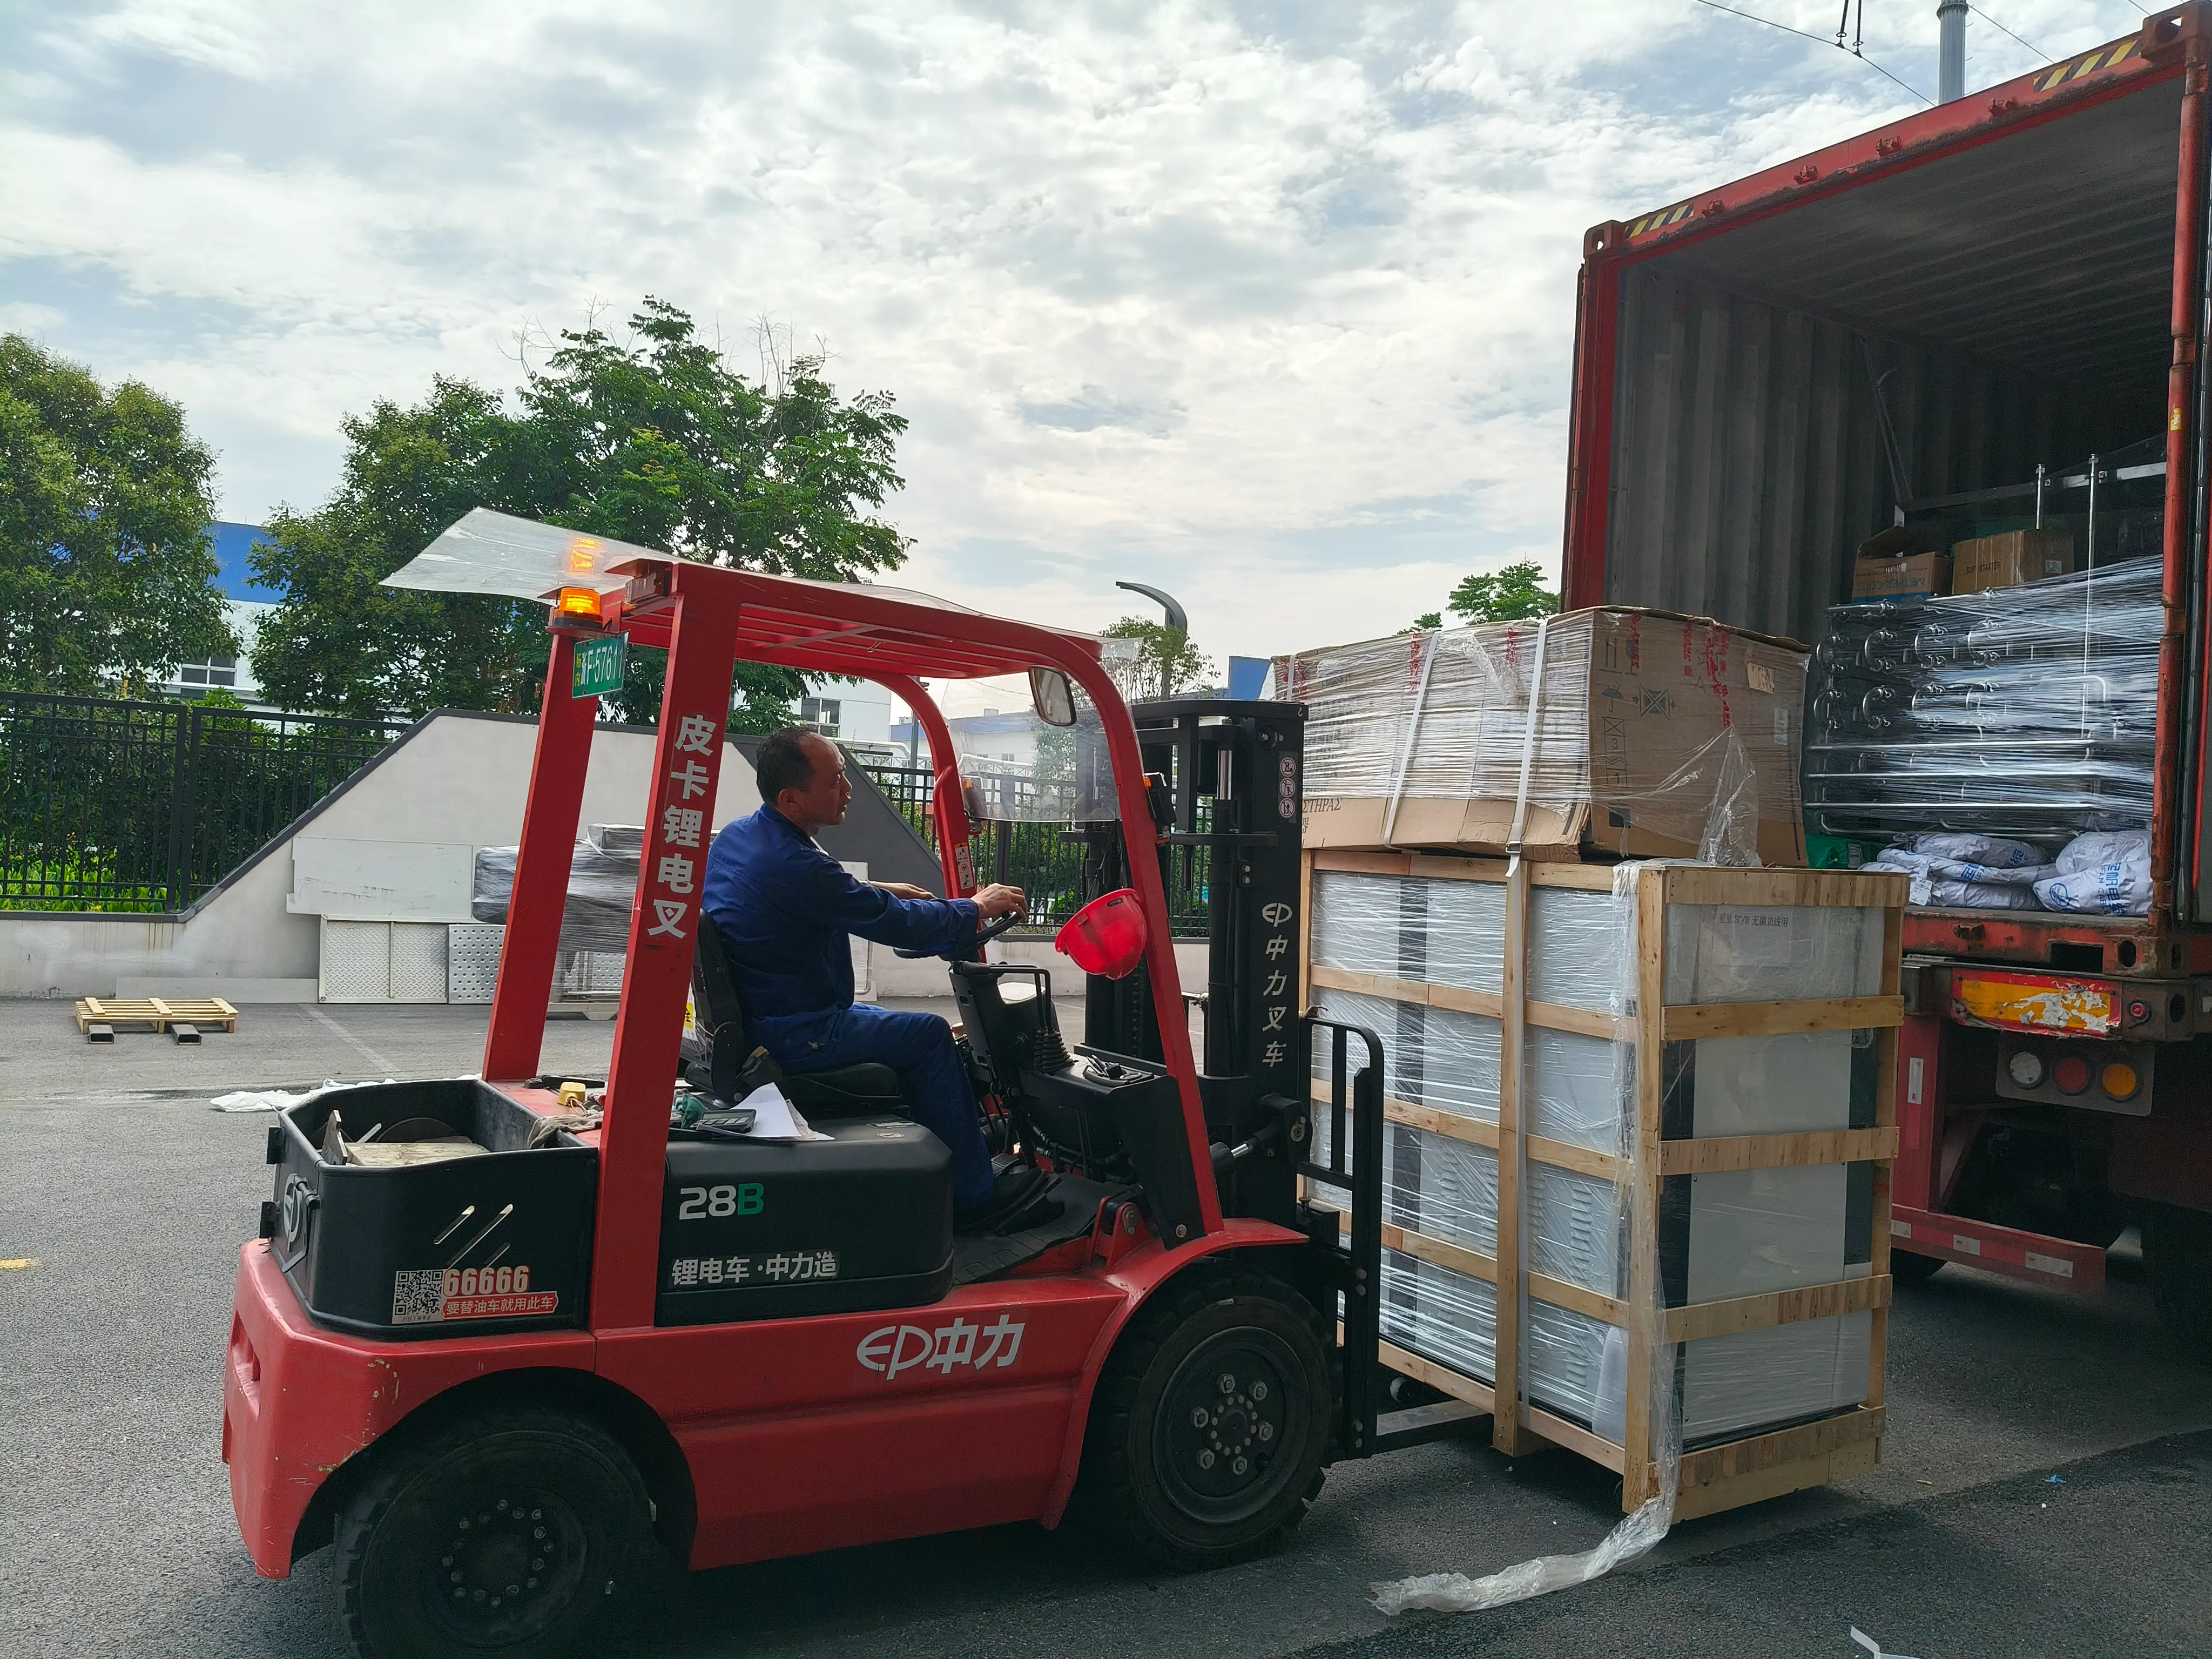
Logistikmanagement von Tür zu Hafen: Weishu koordinierte den komplexen Seefrachttransport zum Hafen von Mombasa und verwaltete den Binnenverkehr zum inlandischen Fabrikstandort, wodurch sichergestellt wurde, dass alle empfindlichen Automatisierungssensoren vollständig unbeschädigt ankamen.
-
Erfahrene Inbetriebnahmeingenieure vor Ort: Ein dediziertes Team aus Weishu Feldingenieuren verbrachte mehrere Wochen vor Ort in Kenia. Sie bewältigten erfolgreich die mechanische Positionierung, das orbitale Schweißen von Sanitärrohren sowie die Integration der SPS-Software.
-
Stärkung der lokalen Belegschaft: Wir boten lokalen kenianischen Betreibern eine intensive, praxisorientierte technische Schulung an. Der Fokus lag auf der Überwachung aseptischer Operationen, dem Management kritischer Kontrollpunkte (HACCP) sowie der routinemäßigen Wartung – so entstand ein eigenständiges lokales Team.
Messbare Geschäftsergebnisse
Der erfolgreiche Start der aseptischen Milchlinie mit einer Kapazität von 100.000 L/Tag hat das Geschäftsmodell und die Marktreichweite unseres Kunden vollständig verändert:
-
0 % Kontaminationsrate: Die Fabrik erreichte eine perfekte kommerzielle Sterilität, wobei 100 % der fertigen Chargen strenge aseptische Inkubationstests bestanden.
-
30 %ige Senkung der Betriebskosten: Dank Weishu's Durch thermisches Recyclingdesign und ein wassersparendes CIP-System sanken die gesamten Betriebsausgaben des Werks um 30%im Vergleich zu standardmäßigen regionalen Anlagen.
-
Landesweites Vertriebsnetz: Mit einer zuverlässigen Raumtemperatur-Haltbarkeit von sechs Monaten erweiterte der Kunde seinen Vertrieb von lokalen Regionen auf Supermarktketten in Kenia, Uganda und Tansania.
-
Gestärktes Markenkapital: Die hochwertige, gleichbleibende Qualität der UHT-Milch positionierte unseren Kunden als führende, vertrauenswürdige Molkereimarke in Ostafrika.
Fazit
Die erfolgreiche Übergabe dieser UHT-Molkereianlage in Kenia unterstreicht Weishu Intelligent Machinery’s Fähigkeit, weltklasse, ressourceneffiziente Ingenieurlösungen in sich entwickelnden und herausfordernden Umgebungen bereitzustellen. Wir exportieren nicht nur Maschinen – wir schaffen die infrastrukturelle Grundlage, die es globalen Lebensmittelmarken ermöglicht, logistische Grenzen zu überwinden und zu gedeihen.



 EN