Tło projektu i spostrzeżenia dotyczące rynku afrykańskiego
Kenia jest jednym z największych i najbardziej postępujących rynków mleczarskich w Afryce Subsaharyjskiej. Jednak unikalny klimat i geografia kraju oraz niedorozwinięta infrastruktura logistyczna zapewniająca chłodzenie stwarzają poważne wyzwania dla dystrybucji świeżego mleka. Aby pokonać te bariery logistyczne i dostarczać bezpieczne produkty mleczne o długim terminie przydatności do spożycia zarówno do obszarów miejskich, jak i odległych, znane keniańskie przedsiębiorstwo mleczarskie zdecydowało się zainwestować w nowoczesną, w pełni zautomatyzowaną fabrykę mleka aseptycznego w technologii UHT (Ultra-High Temperature).
Klient wybrał Weishu Intelligent Machinery jako zaufanego partnera EPC w celu rozwiązania kilku lokalnych wyzwań operacyjnych:
-
Dłuższy termin przydatności do spożycia bez konieczności chłodzenia: Linia produkcyjna musiała zapewniać sterylność handlową, umożliwiającą bezpieczne przechowywanie mleka w temperaturze otoczenia przez okres do 6 miesięcy.
-
Niestabilność lokalnej sieci energetycznej: Urządzenia musiały charakteryzować się wysoką stabilnością pracy oraz inteligentnymi funkcjami zapasowego zasilania elektrycznego, aby wytrzymać lokalne wahania napięcia.
-
Brak wody i energii: Z uwagi na ograniczenia zasobów w Afryce Wschodniej minimalizacja zużycia wody i energii elektrycznej podczas przetwarzania i czyszczenia była priorytetem najwyższego stopnia.
Skala projektu w skrócie:
-
Surowiec: Przetwarzanie płynnego mleka krowiego w ilości 100 000 litrów dziennie (L/d) .
-
Produkt końcowy: Wysokotemperaturowo sterylizowanego (UHT) mleka aseptycznego w opakowaniach typu brick i w torebkach.
-
Zakres dostawy: Kompleksowe rozwiązanie EPC zaprojektowane i wykonane przez Weishu Intelligent Machinery (projektowanie inżynieryjne, układ fabryki, produkcja kluczowego sprzętu, logistyka afrykańska, montaż na miejscu oraz uruchomienie procesu przetwarzania surowego mleka).
Zaawansowane rozwiązania techniczne i kluczowy sprzęt
Aby zagwarantować sterylność komercyjną przy jednoczesnym zachowaniu naturalnego smaku i konsystencji kenijskiego mleka, Weishu’s zespół inżynierów wdrożył ekologiczny, wysoko zautomatyzowany system przetwarzania:
Tubularny sterylizator UHT marki Weishu (serce linii produkcyjnej)
Aby wyeliminować wszystkie mikroorganizmy psujące i zarodniki, zintegrowaliśmy charakterystyczny Tubularny sterylizator UHT marki Weishu .
-
Dokładne przetwarzanie termiczne: System nagrzewa mleko do temperatury 137°C–142°C i utrzymuje ją przez dokładnie 4 sekundy , po czym następuje szybkie chłodzenie. To błyskawiczne przetwarzanie „ultra-wysokotemperaturowe” niszczy szkodliwe bakterie, jednocześnie chroniąc istotne białka, witaminy oraz naturalny smak mleka przed uszkodzeniem spowodowanym działaniem wysokiej temperatury.
-
Wysoko wydajna rekuperacja ciepła: Sterylizator wyposażony jest w wielosekcjowy układ rekuperacji ciepła, odzyskiwanie do 90% energii cieplnej do wstępnego podgrzewania surowego mleka, co drastycznie obniża zużycie paliwa w kotle.
Zbiornik buforowy sterylnej linii Weishu oraz integracja z maszyną napełniającą
Między sterylizacją a pakowaniem mleko jest przechowywane w Zbiorniku buforowym sterylnej linii Weishu .
-
Zbiornik utrzymuje stałe ciśnienie dodatnie przy użyciu powietrza sterylnego, całkowicie zapobiegając ponownemu zanieczyszczeniu przez otaczające powietrze.
-
Łączy się bezproblemowo z zaawansowanymi wielowarstwowymi maszynami do sterylnego napełniania kartonów, zapewniając brak ingerencji człowieka od sterylnych rurociągów po uszczelnione kartony.
Inteligentny zautomatyzowany system CIP (oczyszczania na miejscu)
Aby zachować najwyższe standardy higieny bez marnowania lokalnych zasobów, Weishu zaprojektowano zlokalizowany inteligentny system CIP.
-
System wykorzystuje konstrukcję z podzielonym zbiornikiem, która recykluje wodę z końcowego płukania do początkowego spłukiwania następnego cyklu , co zmniejsza zużycie świeżej wody o 35%.
-
Automatyczne dozowanie kwasu/lugów gwarantuje stałe stężenie chemiczne, eliminując błędy ludzkie i zapewniając 100-procentową skuteczność dezynfekcji.
Wykonanie na terenie Afryki oraz dostawa międzygraniczna
Wysyłka ciężkich maszyn przemysłowych do Afryki Wschodniej oraz zapewnienie bezproblemowego uruchomienia wymaga głębokiej międzynarodowej wiedzy eksperckiej. Weishu’s globalny zespół wykonawczy zarządzał całym cyklem życia bezproblemowo:
-
Solidne inżynieria dostosowana do warunków lokalnych: Wszystkie szafy elektryczne wyprodukowane przez Weishu zostały wyposażone w odporność napięciową i ograniczniki przepięć o wysokiej wydajności, dopasowane do charakterystyki lokalnej sieci energetycznej w Kenii.
-
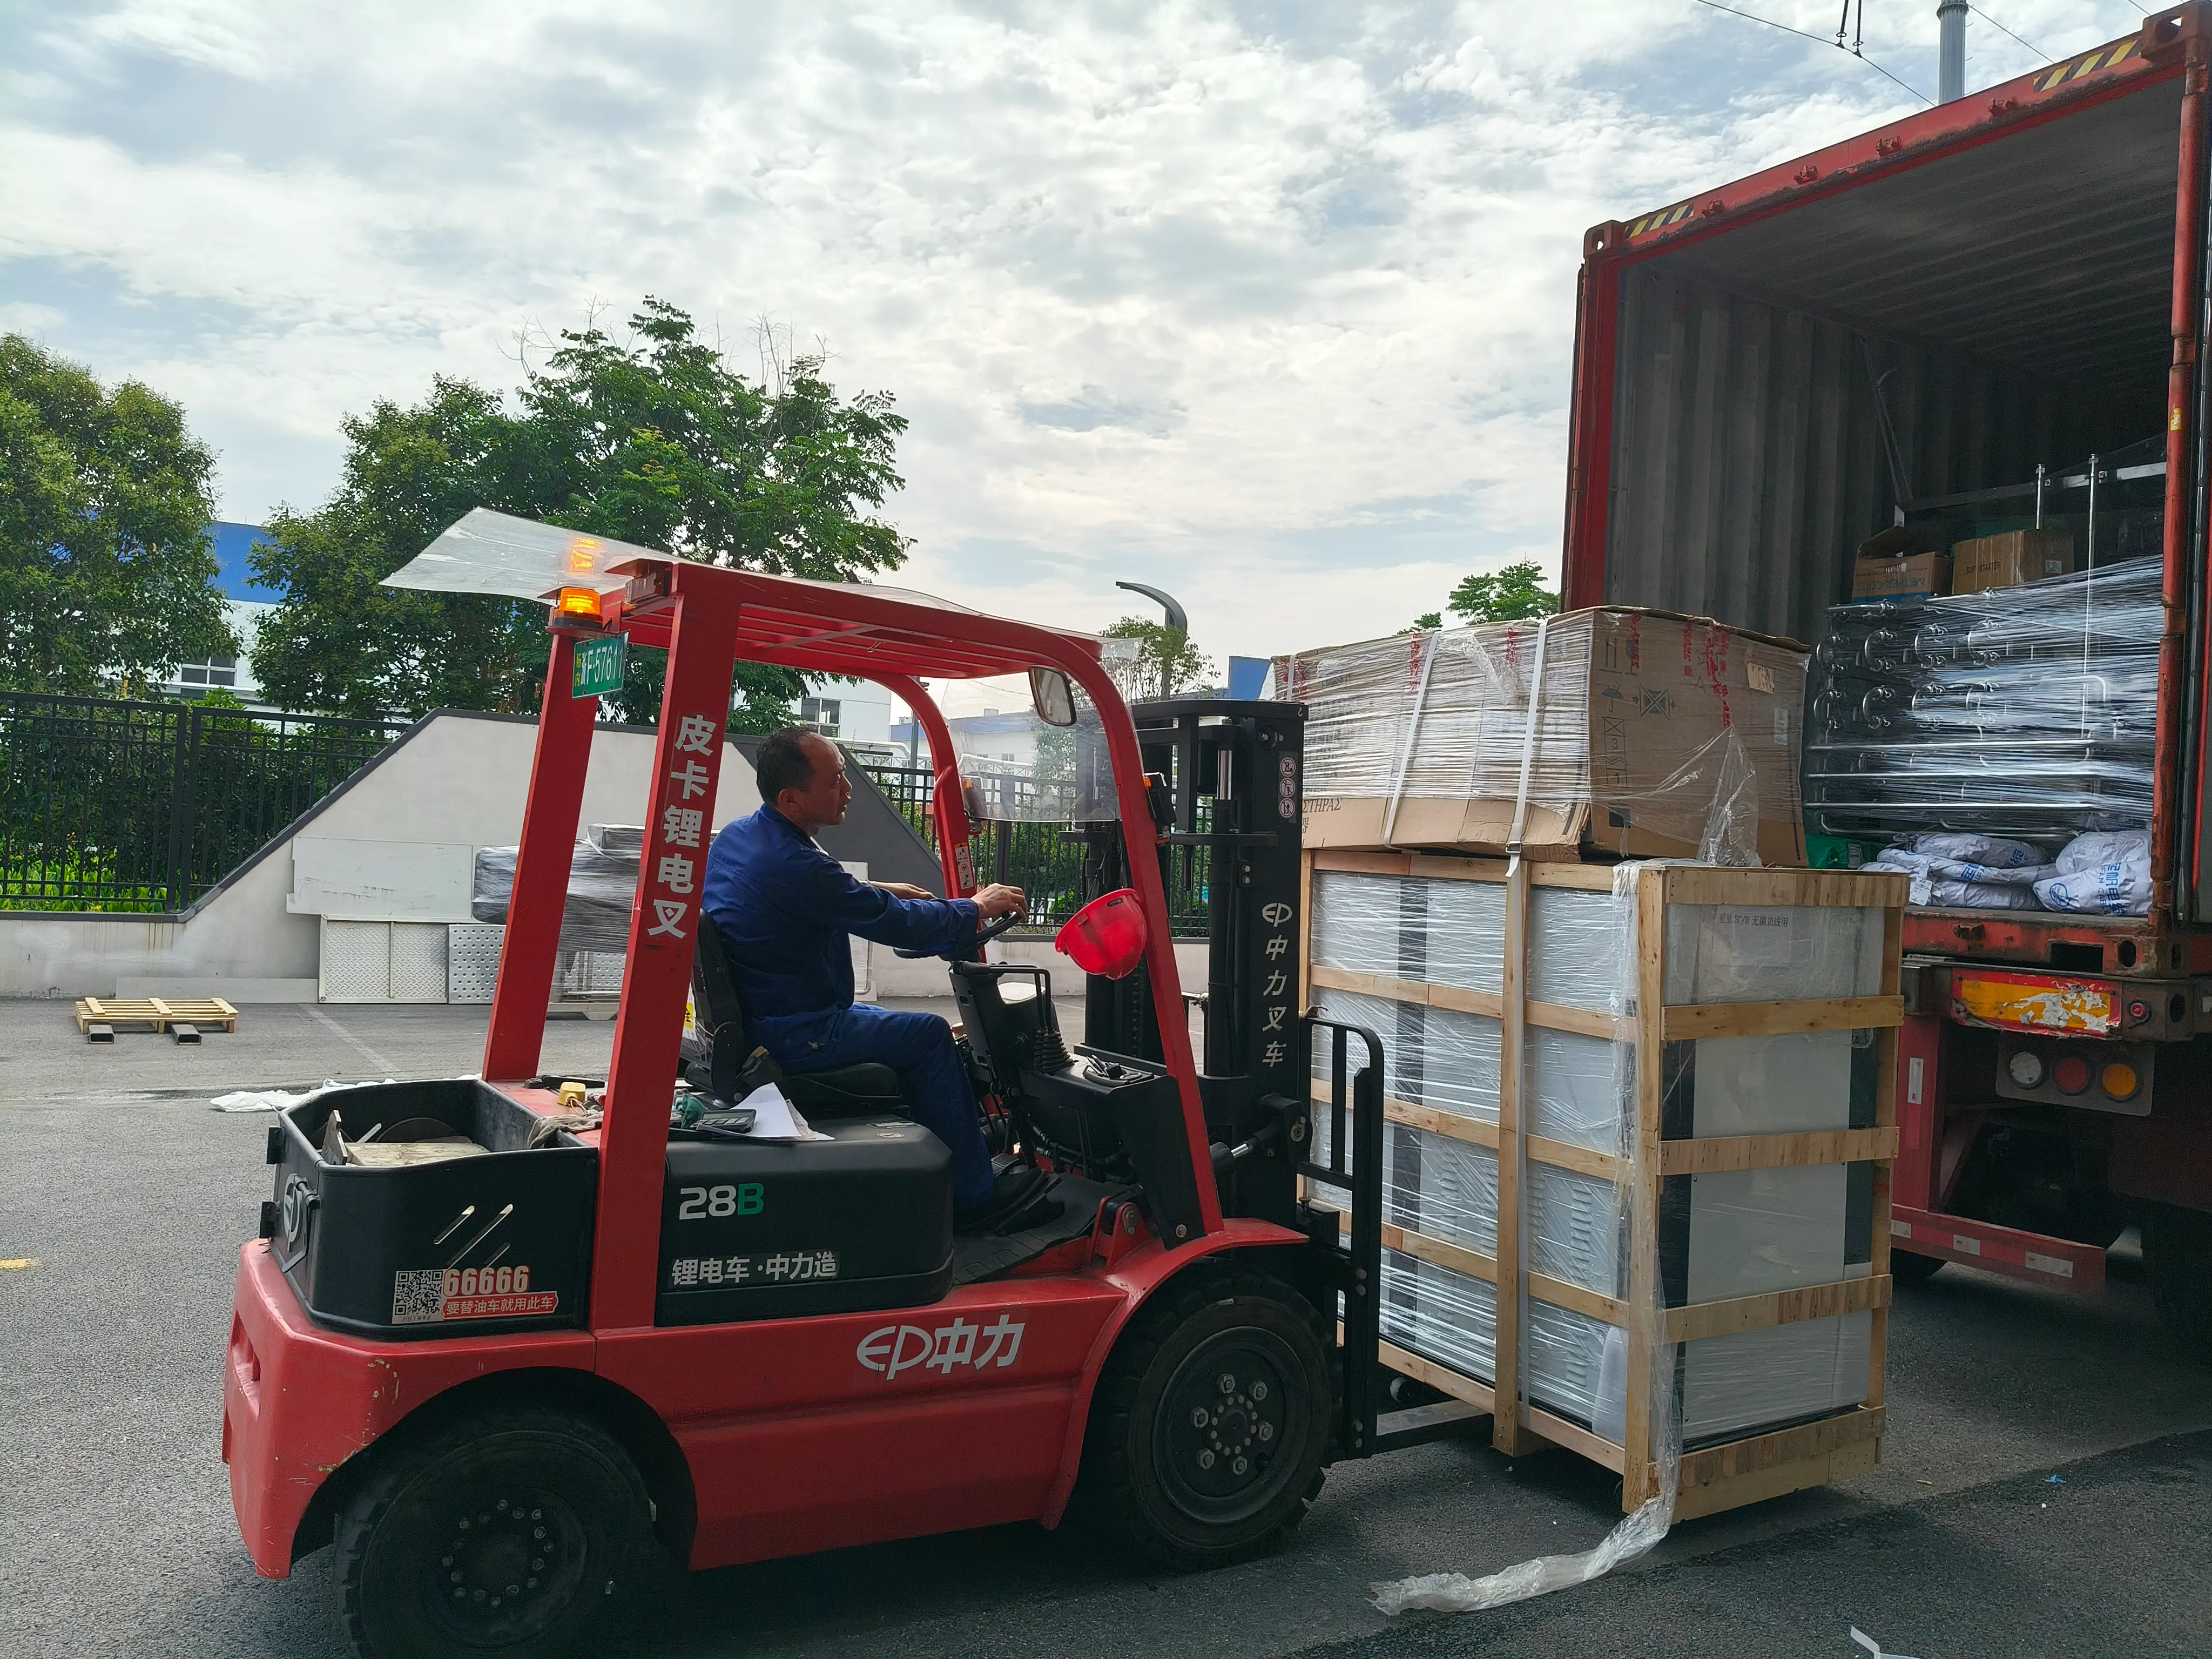
Zarządzanie logistyką od drzwi do portu: Weishu koordynowano złożone przewozy morskie do portu w Mombasie oraz zarządzano transportem lądowym do fabryki w głębi kraju, zapewniając bezpieczne dotarcie wszystkich delikatnych czujników automatyki.
-
Doświadczeni inżynierowie uruchomieniowi na miejscu: Dedykowany zespół Weishu inżynierów polowych spędził tygodnie na miejscu w Kenii. Pomyślnie zarządzali pozycjonowaniem mechanicznym, orbitalnym spawaniem rur sanitarnych oraz integracją oprogramowania PLC.
-
Wzmocnienie lokalnej siły roboczej: Zapewniliśmy intensywne, praktyczne szkolenia techniczne dla lokalnych kenijskich operatorów. Szkolenia koncentrowały się na monitorowaniu operacji aseptycznych, zarządzaniu punktami krytycznymi (HACCP) oraz konserwacji rutynowej, tworząc samowystarczalny lokalny zespół.
Mierzalne rezultaty biznesowe
Pomyślne wprowadzenie linii mleka aseptycznego o wydajności 100 000 L/d całkowicie przekształciło model biznesowy naszego klienta oraz jego zasięg rynkowy:
-
stopa zanieczyszczenia 0%: Fabryka osiągnęła doskonałą sterylność komercyjną, przy czym 100% gotowych partii przeszło rygorystyczne testy aseptycznej inkubacji.
-
30% Redukcja kosztów mediów: Dzięki Weishu’s projektu odzysku ciepła i systemu CIP oszczędzającego wodę ogólne wydatki na media fabryki spadły o 30%w porównaniu do standardowych regionalnych instalacji.
-
Krajowa sieć dystrybucji: Dzięki osiągnięciu niezawodnego 6-miesięcznego terminu przydatności w warunkach pokojowych klient poszerzył dystrybucję ze zlokalizowanych regionów na sieci supermarketów w Kenii, Ugandzie i Tanzanii.
-
Zwiększona wartość marki: Premiowa, spójna jakość mleka UHT umiejściła naszego klienta jako wiodącą zaufaną markę mleczarską w Afryce Wschodniej.
Wniosek
Pomyślne przekazanie tej mleczarskiej instalacji UHT w Kenii podkreśla Weishu Intelligent Machinery’s zdolność do dostarczania inżynierskich rozwiązań światowej klasy, oszczędzających zasoby, w środowiskach rozwijających się i trudnych. Nie eksportujemy jedynie maszyn — tworzymy podstawę infrastrukturalną, która umożliwia globalnym markom żywnościowym pokonywanie barier logistycznych i rozwój.



 EN