 EN
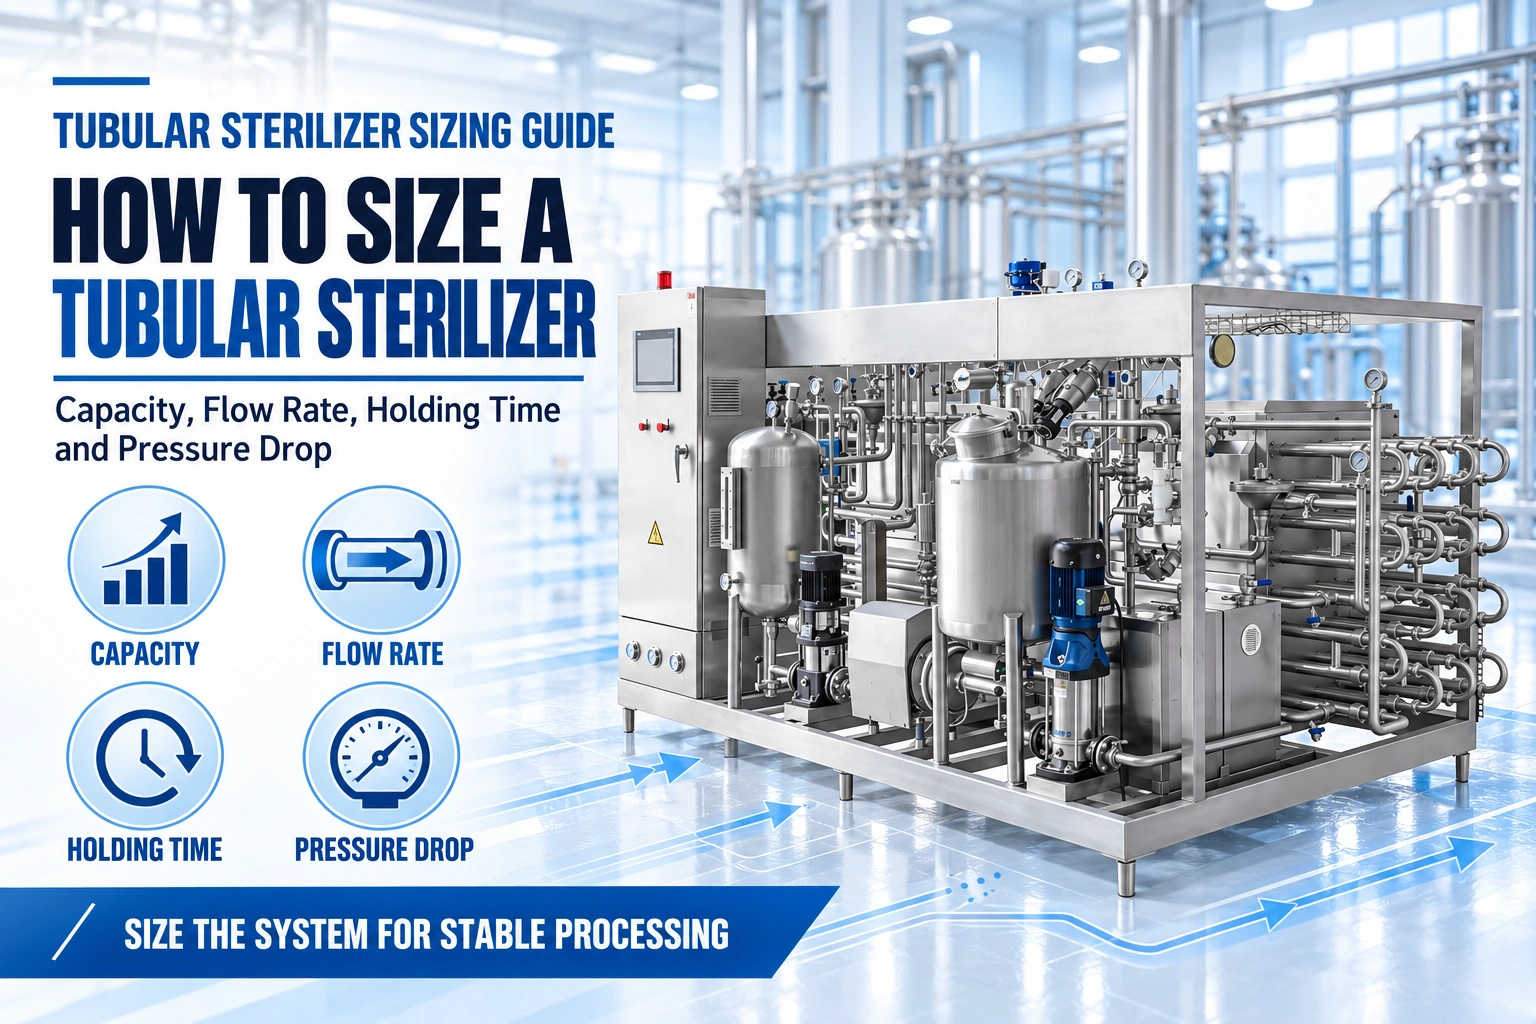
Varför uppstår beläggning och överdrivna tryckfall i UHT-mjölk- och fruktjuiceprocesser?
Hur löser man temperaturinstabilitet i din tubulära steriliseringsloop?
Att uppnå kommersiell sterilisering kräver att man bibehåller en ouppnåelig, exakt temperaturprofil i hållrörslängden. Om din UHT-måltemperatur avviker mer än 1 °C under inställd nivå kommer det automatiserade systemet att utlösa flödesomledningsventilen, vilket leder till att icke-steriliserad produkt återförs till balanstanken och värdefull drifttid går förlorad. Systemets temperaturinstabilitet är sällan ett isolerat elektriskt fel; den orsakas vanligtvis av mekaniska och termiska obalanser.
Granska ångförsörjningen och reglerventilens responsivitet
Det första steget vid felsökning av temperaturjakt är att verifiera konsekvensen i dina hjälpmedel. Undersök den inkommande fabrikens ångaledningen för att säkerställa att den levererar ett stabilt tryck mellan 0,4 och 0,6 MPa. Svängningar i kesseldtrycket kommer omedelbart att visa sig som temperaturvågor i din produktloop. Därefter bör du analysera responsiviteten hos dina pneumativa PID-regleringsventiler. Med tiden kan slitna aktuatorer eller fastsittande ventilaxlar orsaka allvarlig mekanisk hysteres, vilket leder till att ångoregleringsloopen ständigt över- och underkorrigera.
Korrelatera termisk tröghet med avancerad rörbeläggning
Om din ångförsörjning och dina regleringsloopar fungerar perfekt beror temperaturinstabiliteten nästan säkert på allvarlig rörförorening. När den isolerande lagret av mjölkkrita eller karboniserad saft blir tjockare inuti rören skapar det en stor termisk motstånd. Temperatursensorerna på produktens sida registrerar en minskning av värmeöverföringen, vilket får PLC:n att öppna ångventilen ytterligare. På grund av det tjocka föroreningslagret uppstår dock en tydlig tidsfördröjning innan värmen tränger igenom till vätskeströmmen. När sensorn slutligen registrerar förändringen har för mycket värme redan ackumulerats, vilket gör att systemet överreglerar och hamnar i en kontinuerlig loop av termiska svängningar.
Vilka är de bästa metoderna för att minimera underhållsstillestånd för tubulära sterilisatorer?
Att förhindra avbrott i UHT-processen kräver en aktiv underhållsstrategi som riktar sig mot fluidmekanik och anpassad rengöringskemi.
Optimera fluidhastighet och skjuvspänning inuti rören
För att minimera kristallisationshastigheten för proteiner och socker måste ditt system bibehålla en optimal flödeshastighet som skapar kraftfull, turbulent strömning (helst med ett högt Reynolds-tal). Hög turbulens ökar vätskans skjuvspännning längs insidan av röret och sveper effektivt bort svagt bundna denaturerade proteiner innan de kan fastna säkert på rostfritt stål. Vid val eller konfigurering av ditt system ska du se till att rörets inre geometri är utformad för att matcha din specifika volymflödeskapacitet, vilket förhindrar stillastående vätskagränsskikt.
Inför målade CIP-cykler för protein- och mineralavlagring
Standard, generiska rengöringscykler misslyckas med att helt rengöra förorenade UHT-rör. Avlagringar från mejeriprodukter och juice kräver en målrikt, flerfasig Clean-in-Place (CIP)-protokoll. Eftersom mjölklager består av en sammansättning av organiska proteiner och oorganiska mineraler måste du använda en tvåverkande tvätt. Kör en varm, högkoncentrerad kaustisk tvätt (alkali) för att bryta ner komplexa fettsyror och denaturera proteiner, följt av en noggrann syrtvätt för att fullständigt lösa ihårdnade kalcium- och mineralavlagringar. För fruktjuicer se till att CIP-temperaturen är tillräckligt hög för att lösa karamelliserade sockerarter utan att försämra dina systemets sanitära tätningsmaterial.
Hur utformar Weishu UHT-rörssterilisatorer för att eliminera processinstabilitet?
Uppgradera din UHT-processlinje: Kontakta Weishu för en teknisk utvärdering
Innehållsförteckning
- Varför uppstår beläggning och överdrivna tryckfall i UHT-mjölk- och fruktjuiceprocesser?
- Hur löser man temperaturinstabilitet i din tubulära steriliseringsloop?
- Vilka är de bästa metoderna för att minimera underhållsstillestånd för tubulära sterilisatorer?
- Hur utformar Weishu UHT-rörssterilisatorer för att eliminera processinstabilitet?
- Uppgradera din UHT-processlinje: Kontakta Weishu för en teknisk utvärdering